Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Nyheter
Hvilke stålmaterialer er egnet for produksjon av sementbetong murstein?
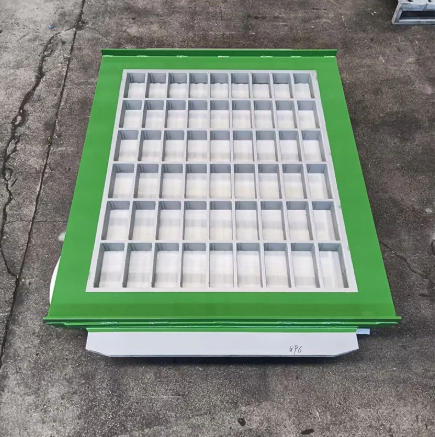
En blokkanleggssjef som står overfor en beslutning om å bytte ut mugg, blir konfrontert med en forvirrende rekke stålkvaliteter. Den originale formen varte i 80 000 sykluser og erstatningstilbudet spesifiserer "55# manganstål." En konkurrerende leverandør tilbyr "16Mn stål" til en lavere pris, og en tredje foreslår "vakuum karburisert legert stål" med en garanti på 100 000 sykluser. Spesifikasjonene høres like ut, men ytelsesforskjellene er det ikke. ENSement Betong Murstein Molder ikke en enkel stålplate. Det er en slitasjekomponent som må motstå slipende tilslag, tåle høyfrekvente vibrasjoner, opprettholde dimensjonsnøyaktighet under trykk og overleve hundretusenvis av formingssykluser. Stålet som velges avgjør om formen leverer sin nominelle levetid eller svikter for tidlig, og forskjellen mellom en god form og en dårlig måles i produksjonsstans, blokkkvalitetsavvisninger og utskiftningsfrekvens.
Denne veiledningen er skrevet for kjøpere som trenger å ta en informert beslutning om stålmaterialer for produksjon av sementbetong murstein. Vi vil sammenligne stålkvalitetene som vanligvis brukes i industrien, forklare rollen til varmebehandling og karburering, diskutere avveiningene mellom hardhet og seighet, og gi kriteriene for å evaluere en formleverandørs materialkrav. Vi vil også gi detaljerte produktparametere fra fabrikken vår hos PRO Industry Group Co., Ltd., inkludert materialspesifikasjonene og varmebehandlingsprosessene vi bruker for formene våre. Enten du kjøper støpeformer for hule blokker, utleggere, kantstein eller spesialiserte betongprodukter, vil denne veiledningen hjelpe deg med å velge et formmateriale som samsvarer med produksjonsforholdene og kostnadsmålene dine.
Innholdsfortegnelse
- 1. Hva er de vanlige stålkvalitetene som brukes i produksjon av sementbetong teglstein?
- 2. Hvorfor er manganstål fortsatt industristandarden for formrammer?
- 3. Når rettferdiggjør legert stål med vakuumforkulling sine høyere kostnader?
- 4. Hvordan bestemmer varmebehandling balansen mellom hardhet og seighet?
- 5. Hva er de materielle avveiningene mellom kostnad og levetid?
- 6. Hvordan vurderer du en formleverandørs materialkrav?
- 7. Hva er nøkkelproduktparametrene fra fabrikken vår?
- 8. Ofte stilte spørsmål (FAQ)
- 9. Konklusjon
1. Hva er de vanlige stålkvalitetene som brukes i produksjon av sementbetong teglstein?
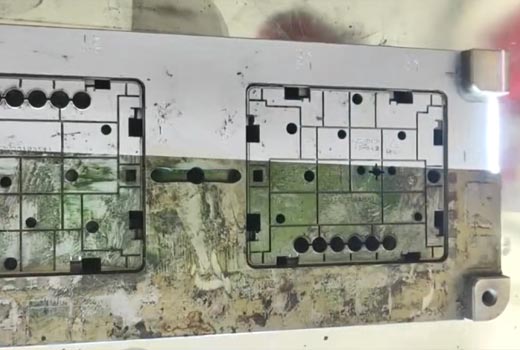
Stålkvalitetene som brukes i produksjon av sementbetong murstein, faller inn i tre brede kategorier: strukturelt karbonstål, manganstål og legert verktøystål. Strukturelle karbonstål som Q235B og Q345B brukes til formrammen og bunnplatene, hvor det primære kravet er stivhet og sveisbarhet i stedet for slitestyrke. Manganstål som 55# mangan (55Mn) og 16Mn (Q345) brukes til formhulrom, kjernestenger og sabotasjehoder, der det kreves slitestyrke og seighet. Legerte verktøystål som 42CrMo, Cr12MoV og Hardox brukes til bruk med høy slitasje eller hvor forlenget levetid rettferdiggjør en høyere materialkostnad. Tabellen nedenfor oppsummerer de typiske bruksområdene for hver stålkategori i en sementbetongsteinform.
| Stål kategori | Typiske karakterer | Muggkomponent | Primær eiendom påkrevd |
| Strukturelt karbonstål | Q235B, Q345B | Ramme, bunnplate | Stivhet, sveisbarhet |
| Mangan stål | 55 Mn, 16 Mn (Q345) | Hulrom, kjernestenger, sabotasjehode | Slitasjemotstand, seighet |
| Legert verktøystål | 42CrMo, Cr12MoV, Hardox | Slitesterke innsatser, kjernestenger | Høy hardhet, forlenget levetid |
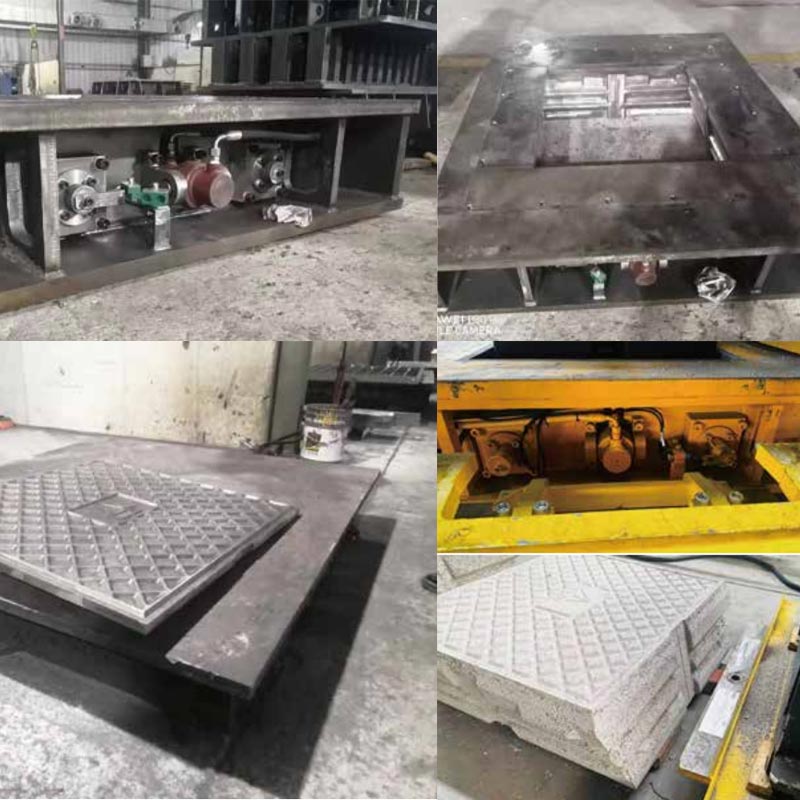
PåPRO Industry Group Co., Ltd., vår fabrikk velger stålkvaliteter basert på den spesifikke formapplikasjonen, blokktypen og produksjonsvolumet. Vi bruker ikke et enkelt stål til alle støpeformer, fordi sliteforholdene varierer betydelig mellom produksjon av hulblokk, produksjon av utlegger og produksjon av kantstein. Vårt ingeniørteam jobber med hver kunde for å bestemme den optimale materialspesifikasjonen for deres sementbetongmurstein.
2. Hvorfor er manganstål fortsatt industristandarden for formrammer?
Manganstål, spesielt 55# mangan (55Mn) og 16Mn (Q345), er fortsatt industristandarden for Cement Concrete Brick Mold rammer og hulrom av flere grunner. For det første tilbyr den en utmerket balanse mellom hardhet og seighet. Etter varmebehandling kan 55Mn oppnå en overflatehardhet på HRC 58-62, noe som gir god motstand mot slipevirkningen av betongtilslag. Samtidig forblir kjernen tøff nok til å absorbere støtet fra sabotasjehodet og vibrasjonen fra blokkmaskinen uten å sprekke. For det andre er det lett tilgjengelig og relativt økonomisk sammenlignet med legert verktøystål. For det tredje har den god sveisbarhet, noe som muliggjør fremstilling av store formrammer og reparasjon av slitte områder.
Begrensningen til 55Mn er at dens herdbarhet er moderat, og den kan være utsatt for sprekker under vannkjøling dersom varmebehandlingen ikke kontrolleres nøye. Dette er grunnen til at varmebehandlingsprosessen er like viktig som selve stålkvaliteten. En form laget av 55Mn med en dårlig kontrollert varmebehandling vil ikke oppnå sin fulle hardhet, eller den kan utvikle slokkende sprekker som fører til for tidlig svikt. 16Mn (Q345) brukes ofte til sabotasjehodet og andre komponenter hvor seighet og sveisbarhet er viktigere enn maksimal hardhet. Tabellen nedenfor sammenligner egenskapene til 55Mn og 16Mn for muggapplikasjoner.
| Eiendom | 55 Mn | 16Mn (Q345) |
| Typisk overflatehardhet (etter varmebehandling) | HRC 58-62 | HRC 58-62 (karburert) |
| Seighet | Moderat | Glimrende |
| Sveisbarhet | Moderat | God |
| Slukkende sprekkrisiko | Moderat til høy | Lav |
| Typisk muggkomponent | Hulrom, kjernestenger | Sabotasjehode, ramme |
På fabrikken vår bruker vi 55Mn for formhulrommet og kjernestengene der slitestyrke er prioritet, og 16Mn for sabotasjehodet og rammekomponentene der seighet er viktigere. Vi kontrollerer varmebehandlingsprosessen nøye for å oppnå den spesifiserte hardheten uten å introdusere slukkesprekker. Vårt kvalitetskontrollteam verifiserer hardheten til hver produksjonsbatch.
3. Når rettferdiggjør legert stål med vakuumforkulling sine høyere kostnader?
Legert stål med vakuumkarburering er premiumalternativet for produksjon av sementbetongmurstein. Det spesifiseres når produksjonsvolumet er høyt, tilslaget er svært slipende, eller blokkdesignen krever en form som opprettholder stramme dimensjonstoleranser over en lengre levetid. Karbureringsprosessen skaper et hardt overflatelag (typisk HRC 60-65) med en dybde på 1,2-1,35 mm, mens kjernen forblir seig (HRC 33-40). Denne strukturen med "hardt skall, tøff kjerne" er nøkkelen til forlenget levetid for formen. Den harde overflaten motstår den slitende slitasjen fra betongen, mens den seige kjernen absorberer støt og vibrasjoner uten å sprekke. Tabellen nedenfor sammenligner ytelsen til standard manganstål og vakuumforkullede legeringsstålformer.
| Parameter | Standard manganstål | Vakuumforkullet legert stål |
| Overflatehardhet | HRC 58-62 (gjennomherdet eller overflate) | HRC 60-65 (karburert kasse) |
| Saksdybde | N/A | 1,2 - 1,35 mm |
| Kjernehardhet | HRC 33-40 (vanlig) | HRC 33-40 (kontrollert) |
| Typisk levetid | 50 000 - 80 000 sykluser | 90 000 - 100 000+ sykluser |
| Relativ kostnad | Grunnlinje | 20-40 % høyere |
Hos PRO bruker fabrikken vår vakuumkarburering og integrert varmebehandling for vår førsteklasses formlinje. Prosessen styres av et tysk PE-system, som overvåker karbonpotensialet og saksdybden i sanntid. Vår innsatshardhet når HRC 60-65, og karboniseringslagets tykkelse er 1,2-1,35 mm. Vi støtter dette med en levetidsgaranti på opptil 100 000 sykluser for utleggerformer og opptil 90 000 sykluser for hulblokkformer. For kunder som produserer med høyt volum, blir den høyere startkostnaden for den karburerte formen oppveid av redusert utskiftingsfrekvens og lavere nedetid.
4. Hvordan bestemmer varmebehandling balansen mellom hardhet og seighet?
Varmebehandling er prosessen som forvandler stålet fra et råmateriale til en slitesterk formkomponent. Målet er å oppnå en hard overflate som motstår slitasje og samtidig opprettholde en seig kjerne som motstår sprekkdannelse. De to vanligste varmebehandlingsprosessene for sementbetongmurstein er gjennomherding og karburering. Gjennomherding innebærer oppvarming av stålet til austenitiseringstemperaturen, bråkjøling i olje eller vann og herding til ønsket hardhet. Karburering innebærer oppvarming av stålet i en karbonrik atmosfære, slik at karbon diffunderer inn i overflaten, og deretter bråkjøling og temperering. Tabellen nedenfor sammenligner disse prosessene.
| Varmebehandling | Behandle | Hardhet oppnådd | Fordel | Begrensning |
| Gjennomherding | Varme, slukke, temperere | HRC 58-62 (uniform) | Enkle, ensartede egenskaper | Kjernen kan være for hard, sprø |
| Karburering | Varme i karbon atmosfære, bråkjøling, temperament | HRC 60-65 (overflate), HRC 33-40 (kjerne) | Hard overflate, seig kjerne | Mer kompleks, høyere kostnad |
| Nitrering | Varm opp i nitrogenatmosfære | HRC 60–65 (overflate) | Lav forvrengning, høy hardhet | Tynt etui, ikke for høy effekt |
På fabrikken vår bruker vi vakuumkarburering for våre førsteklasses formkomponenter og kontrollert gjennomherding for våre standard manganstålkomponenter. Vi verifiserer hardheten og kassedybden etter varmebehandling ved hjelp av kalibrerte hardhetstestere og metallografisk inspeksjon. Vårt mål er å sikre at hver sementbetongmursteinsform vi produserer har riktig hardhet-seighetsbalanse for den tiltenkte bruken.
5. Hva er de materielle avveiningene mellom kostnad og levetid?
Materialvalget for en sementbetong mursteinsform innebærer en avveining mellom utgangskostnad og levetid. En standard manganstålform har en lavere startkostnad, men en kortere levetid. En vakuum-karburert legert stålform har en høyere startkostnad, men lengre levetid og lavere utskiftningsfrekvens. Det optimale valget avhenger av produksjonsvolumet, blokktypen og kostnadene for nedetid. Tabellen nedenfor viser en forenklet sammenligning av totale eierkostnader for en hulblokkform.
| Kostnadsfaktor | Standard manganform | Vakuum-karbonisert form |
| Opprinnelig muggkostnad | Grunnlinje | +30 % |
| Levetid (sykluser) | 60 000 - 80 000 | 90 000 - 100 000 |
| Utskiftningsfrekvens (per 500 000 sykluser) | 6-8 former | 5 former |
| Nedetid per erstatning | 4-8 timer | 4-8 timer |
| Totalkostnad per 500 000 sykluser | Høyere | Senke |
Hos PRO Industry Group Co., Ltd. jobber vi med kundene våre for å evaluere de totale eierkostnadene for deres spesifikke produksjonsforhold. For et anlegg som produserer i høyt volum med slipende tilslag, er den vakuum-karburerte formen vanligvis det mer økonomiske valget over utstyrets levetid. For et anlegg med lavere volum eller mindre slipende tilslag kan standard manganform være tilstrekkelig. Vårt mål er å hjelpe kundene våre med å velge det materialet som gir best verdi for deres drift.
6. Hvordan vurderer du en formleverandørs materialkrav?
Å vurdere en formleverandørs materialkrav krever mer enn å lese spesifikasjonsarket. Kjøperen bør verifisere stålkvaliteten, varmebehandlingsprosessen, hardheten, kassedybden og levetidsgarantien. Leverandøren skal kunne gi materialsertifikater, hardhetstestrapporter og referanser fra kunder med lignende produksjonsforhold. Tabellen nedenfor oppsummerer verifiseringstrinnene.
| Verifiseringstrinn | Hva du skal be om | Hvorfor det betyr noe |
| Verifisering av stålkvalitet | Mølleprøvesertifikat | Bekrefter at stålet oppfyller spesifisert karakter |
| Hardhetsverifisering | Hardhetstestrapport (HRC) | Bekrefter at varmebehandlingen oppnådde målet |
| Saksdybdeverifisering | Metallografisk rapport (for karburerte former) | Bekrefter tykkelsen på det karburerende laget |
| Service Livsgaranti | Skriftlig garanti med syklusgrense | Gir regress hvis formen svikter for tidlig |
| Kundereferanser | Kontakter under lignende produksjonsforhold | Bekrefter ytelse i den virkelige verden |
På fabrikken vår leverer vi fullstendig dokumentasjon for hver sementbetongsteinform vi sender, inkludert mølletestsertifikater, hardhetsrapporter og vår skriftlige levetidsgaranti. Vi gir også kundereferanser på forespørsel. Vi inviterer deg til å verifisere våre materielle krav mot disse kriteriene og til å betrakte oss som din partner for muggproduksjon.
7. Hva er nøkkelproduktparametrene fra fabrikken vår?
Følgende tabell gir nøkkelproduktparametrene for våre sementbetongmursteinformer, inkludert stålkvalitetene og varmebehandlingsprosessene vi bruker. Vår fabrikk kan også tilpasse materialspesifikasjonen for å møte spesifikke produksjonskrav.
| Parameter | Spesifikasjonsområde | Notater |
| Rammemateriale | Q235B, Q345B, 16Mn | Valgt for stivhet og sveisbarhet |
| Hulrom/kjernemateriale | 55 Mn, 16Mn, Legert stål | Valgt for slitestyrke |
| Premium-alternativ | Vakuumforkullet legert stål | HRC 60-65, kassedybde 1,2-1,35 mm |
| Overflatehardhet | HRC 58-62 (standard), HRC 60-65 (premium) | Verifisert etter varmebehandling |
| Kjernehardhet | HRC 33-40 | Opprettholder seighet |
| Levetid (standard) | 60 000 - 80 000 sykluser | Avhenger av blokktype og forhold |
| Levetid (premium) | 90 000 - 100 000 sykluser | Garantert for utlegger- og hulblokkformer |
| Utskiftbare komponenter | Ja (boltstruktur) | Reduserer nedetid for vedlikehold |
| MOQ | 1 sett | Omsettelig for store bestillinger |
| Ledetid | 3-6 uker | Avhenger av kompleksitet og mengde |
På vår fabrikk produserer vi våre sementbetongmursteinsformer for å oppfylle disse spesifikasjonene og mer. Vi kan tilpasse stålkvaliteten, varmebehandlingen og levetidsgarantien for å passe dine spesifikke krav. Vårt kvalitetskontrollsystem inkluderer inspeksjon av råvarer, inspeksjon under prosess og sluttinspeksjon før forsendelse. Vårt mål er å gi våre kunder støpeformer av høy kvalitet som leverer pålitelig ytelse og lang levetid.
8. Ofte stilte spørsmål (FAQ)
Spørsmål 1: Hva er det beste stålmaterialet for en mursteinsform av sementbetong?
Svar: Det beste materialet avhenger av produksjonsforholdene. For standardproduksjon med moderat volum, gir 55# manganstål med riktig varmebehandling en god balanse mellom hardhet, seighet og kostnad. For høyvolumproduksjon med abrasiv tilslag gir vakuumforkullet legert stål en hardere overflate og lengre levetid. Hos PRO Industry Group Co., Ltd. hjelper vi kunder med å velge riktig materiale basert på blokktype, produksjonsvolum og kostnadsmål.
Spørsmål 2: Hvorfor trenger 55# manganstål forsiktig varmebehandling?
Svar: 55# manganstål har moderat herdbarhet og har en tendens til å sprekke under vannkjøling dersom prosessen ikke kontrolleres nøye. Varmebehandlingen må oppnå mål overflatehardhet (HRC 58-62) uten å introdusere quenching sprekker. På fabrikken vår kontrollerer vi oppvarmingshastigheten, bråkjølingstemperaturen og tempereringssyklusen for å sikre at formen oppnår den spesifiserte hardheten samtidig som den beholder sin seighet.
Spørsmål 3: Hvordan forlenger vakuumkarburering formens levetid?
Svar: Vakuumkarburering skaper et hardt overflatelag (HRC 60-65) med en dybde på 1,2-1,35 mm, mens kjernen forblir seig (HRC 33-40). Denne strukturen med "hardt skall, tøff kjerne" motstår slitasje på overflaten mens den absorberer støt og vibrasjoner uten å sprekke. Resultatet er en form som varer 90 000 til 100 000 sykluser, sammenlignet med 60 000 til 80 000 sykluser for en standard manganform.
Spørsmål 4: Kan en slitt form repareres?
Svar: I noen tilfeller kan en slitt form repareres ved sveising og etterbearbeiding. Imidlertid kan reparasjonsprosessen påvirke varmebehandlingen og dimensjonsnøyaktigheten til formen. For høypresisjonsformer eller former med stor slitasje er utskifting ofte det mer økonomiske valget. Vår utskiftbare komponentdesign gjør at slitte kjernestenger og innsatser kan skiftes ut uten å erstatte hele formenheten.
Spørsmål 5: Hva er den typiske levetiden til en teglform av sementbetong?
Svar: Levetiden avhenger av stålkvalitet, varmebehandling, blokktype, aggregatslipeevne og vedlikehold. Standard manganformer varer vanligvis 60 000 til 80 000 sykluser. Vakuum-karburerte legeringsformer kan vare 90 000 til 100 000 sykluser eller mer. Hos PRO Industry Group Co., Ltd., gir vi en skriftlig garanti for levetiden for våre former basert på spesifisert materiale og bruksområde.
9. Konklusjon
Valg av stålmateriale er en av de viktigste avgjørelsene ved anskaffelse av sementbetong murstein. Riktig stålkvalitet, kombinert med riktig varmebehandling, avgjør om formen leverer sin nominelle levetid eller svikter for tidlig. Manganstål som 55Mn og 16Mn tilbyr en bevist balanse mellom ytelse og kostnad for standardapplikasjoner. Vakuum-karburerte legeringsstål gir forlenget levetid for høyvolum, slipende produksjon. Nøkkelen er å tilpasse materialet til produksjonsforholdene og å verifisere leverandørens materialkrav gjennom dokumentasjon og referanser. Hos PRO Industry Group Co., Ltd. har fabrikken vår over 15 års erfaring med produksjon av støpeformer, og vi samarbeider med kundene våre for å velge den optimale materialspesifikasjonen for deres spesifikke bruk.
Enten du produserer hulblokker, utleggere, kantstein eller spesialiserte betongprodukter, inviterer vi deg til å kontakte oss for å diskutere dine behov. Vi kan gi materialsertifikater, hardhetsrapporter og garantier for levetid. Vår forpliktelse til kvalitet og kundetilfredshet har gjort oss til en pålitelig partner for blokkanlegg rundt om i verden.
Kontakt PRO Industry Group Co., Ltd. i dagfor å diskutere dine krav til sementbetongmurstein og finne ut hvordan vårt materialvalg kan forbedre produksjonseffektiviteten og levetiden til støpeformen.
Tidligere :
-
Relaterte nyheter
- Hvordan påvirker sementbetong mursteinsformnøyaktighet kvaliteten på ferdige murstein?
- Hva gjør en tilpasset betongform til det riktige valget for konsekvent produksjon?
- Sementbetong murstein sprøyting overflatebehandlingsmaskin vs tradisjonelle overflatebehandlingsmetoder: Hvilken løsning er mer effektiv?
- Hvordan velge riktig utleggerbetongsteinform for landskapsprosjekter
- Koster tresementmurpaller deg mer enn du tror?
- Hvorfor velge en betongblander for sement for effektive byggeprosjekter?
Legg igjen en melding